

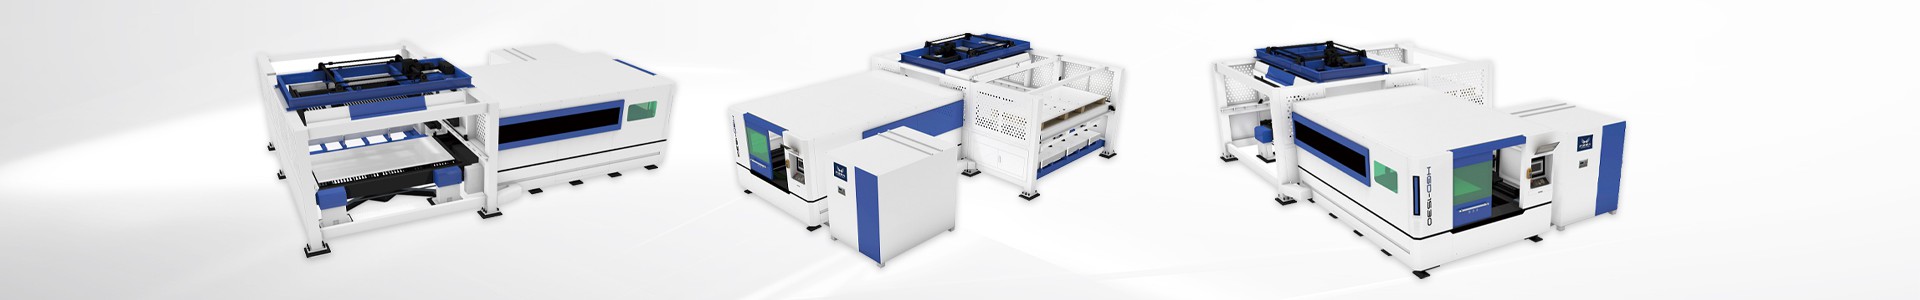
파이버 레이저 절단 가공
레이저 절단 장비가 작동하기 전에 레이저와 절단 재료의 초점 거리를 조정해야합니다. 초점 거리의 차이는 종종 재료의 다른 절단 표면으로 이어집니다.
절단 초점은 가공물 표면 위에 위치합니다. 절단 지점이 절단 재료의 표면이나 절단 재료 내부에 있지 않고 절단하려는 재료 위에 위치하기 때문에이 방법을 음의 초점 거리라고도합니다. . 이 방법은 주로 상대적으로 두꺼운 재료를 절단하는 데 사용됩니다. 이러한 방식으로 초점이 절단 재료 위에 위치하는 이유는 주로 두꺼운 판이 큰 절단 폭을 필요로하기 때문입니다. 그렇지 않으면 노즐에 의해 전달되는 산소지가 부족하여 절단 온도가 떨어질 가능성이 있습니다. 그러나이 방법의 한 가지 단점은 절단 표면이 상대적으로 거칠기 때문에 고정밀 절단에는 실용적이지 않습니다.
2. 절단 초점은 공작물 표면에 있습니다.이 방법은 제로 초점 거리라고도하며 일반적으로 탄소 강판과 같은 공작물을 절단 할 때 일반적입니다. 사용하면 레이저 절단기의 초점이 공작물 표면 가까이에서 선택됩니다. 이 모드에서 공작물의 상하 표면 부드러움이 다릅니다. 일반적으로 초점에 가까운 절단 표면은 상대적으로 매끄럽고 절단 초점에서 멀어지는 하부 표면은 거칠게 보입니다. 이 모드는 실제 적용에서 상부 표면과 하부 표면의 공정 요구 사항에 따라 결정되어야합니다.
3. 절단 초점이 공작물 표면 아래에 있습니다.이 방법을 양의 초점 거리라고도합니다. 절단해야하는 공작물이 스테인리스 강 또는 알루미늄 강판 인 경우 절단 지점이 공작물 내부에있는 모드가 자주 사용됩니다. 그러나이 방법의 단점은 초점 원리로 인해 절단 폭이 공작물 표면의 절단 지점보다 상대적으로 크다는 것입니다. 동시에이 모드에서 필요한 절단 공기 흐름이 크고 온도가 충분하며 절단 및 피어싱 시간이 약간 더 깁니다. 따라서 공작물의 재질을 선택할 때 주로 스테인레스 스틸 또는 높은 경도의 알루미늄입니다.기계 처리에는 수동 처리와 수치 제어 처리의 두 가지 주요 유형이 있습니다.
수동 가공이란 기계공이 밀링 머신, 선반, 드릴링 머신, 톱 기계 등 기계 설비를 수동으로 조작하여 다양한 재료를 가공하는 방식을 말합니다. 수동 처리는 소량 배치 및 간단한 부품 생산에 적합합니다. 수치 제어 처리 (CNC)는 기계 작업자의 가공에 수치 제어 장비를 사용하는 것을 말합니다. 이러한 수치 제어 장비에는 가공베이스, 터닝 및 밀링베이스, 와이어 EDM 장비, 나사 절삭기 등이 포함됩니다. 대부분의 가공 작업장은 CNC 가공 기술을 사용합니다. 프로그래밍 후 직교 좌표계에서 공작물의 방위각 좌표 (X, Y, Z)가 프로그래밍 언어로 변환됩니다. 수치 제어 공작 기계의 CNC 컨트롤러는 폭을 인식하고 프로그래밍 언어를 해제하여 수치 제어 공작 기계의 축을 제어하고 요청에 따라 데이터를 적극적으로 제거합니다. , 그리고 완성 된 공작물을 얻습니다.구리는 레이저 절단에 적합하지 않으며 절단이 매우 얇습니다. 대부분의 티타늄, 티타늄 합금 및 니켈 합금은 레이저로 절단 할 수 있습니다.
한 가지 유형은 장식, 광고, 램프, 주방 용품, 판금 부품, 전기 캐비닛, 엘리베이터 패널, 엔지니어링 보드 및 높고 낮은 스위치 캐비닛에 사용되는 가공 재료입니다. 이 유형의 재료는 일반적으로 더 얇고 두께는 1-5mm 두께의 스테인리스 강판 재료입니다. , 중 출력 레이저 절단기로 절단 할 수 있습니다.두 번째 범주는 플라스틱 (폴리머), 고무, 목재, 종이 제품, 가죽 및 천연 또는 합성 유기 재료를 절단하는 것입니다. 이러한 품목은 금속 제품이 아니기 때문에 레이저 광을 다르게 흡수 할 수 있으므로 절단에 가장 적합한 CO2 레이저 절단기입니다.
세 번째 범주는 8-20mm 두께의 저탄소 강과 12mm 스테인리스 강입니다. 이러한 유형의 재료는 빠르고 즉각적으로 절단하기 위해 고출력 레이저 절단기가 필요합니다. 고출력 광섬유 레이저 절단기 또는 고출력 CO2 레이저 절단을 고려할 수 있습니다. 기계.
따라서 레이저 장비를 선택할 때 자체 제품 재료의 특성뿐만 아니라 레이저 장비의 성능도 고려하여 자체 산업 제품에 적합한 레이저 장비를 찾을 수 있어야합니다.절단 피처의 크기는 분석 두께에 따라 다르며 주로 선택한 노즐의 직경에 따라 다릅니다. 공정 공기 압력을 높이고 파편 형성을 더욱 증가시킴으로써 추가 개선을 달성 할 수 있지만, 관련없는 방향의 파편이 작업 물의 바닥면에 형성됩니다. 일반적으로 그림 5와 같이 피처 크기와 노즐 직경 사이의 상관 관계를 해결할 수 있습니다. 레이저 절단 설계의 관점에서 조각으로 형성된 각 플레이트의 두께는 주요 피처 크기와 동적 증가의 필요성을 결정해야합니다. 절단 품질을 보장하고 피처 크기를 추가로 줄이기위한 가스 투입. 레이저 장비에는 주로 레이저, 라이트 가이드 시스템, 작업대, 제어 시스템 및 안전 보호 장치가 포함됩니다. 라이트 가이드 시스템의 주요 구성 요소에는 셔터, 라이트 이스트 채널, 라이트 회전 미러, 포커싱 미러 및 동축 조준 장치가 포함됩니다. 작업대의 기능은 가공 공작 기계라고도 알려진 열처리 가공의 요구 사항을 충족시키기 위해 다양한 작업을 완료하는 것입니다. 제어 시스템은 컴퓨터 광전 추적 또는 배선 로직을 통해 로직 처리를 실현하고 워크 벤치 또는 라이트 가이드 시스템을 제어하여 필요한 모션 트랙에 따라 처리를 완료합니다. 또한 레이저 절단 가공 제어 시스템 기능에는 레이저 출력, 스캔 속도, 셔터, 공기압 팬, 광원, 전도, 안전 메커니즘 및 기타 기능 제어가 포함됩니다. 장비는 주로 레이저, 냉각 시스템, CNC 급랭 공작 기계의 외광 가이드 시스템, 안정된 전원 공급 장치 및 전기 제어 부품으로 구성됩니다.
레이저 절단 가공 범위 ① 레이저 절단 가공은 저탄소 강, 공구강, 스테인리스 강, 알루미늄 및 알루미늄 합금 등의 금속 재료와 판지, 목재, 가죽 등 비금속 재료를 절단 할 수있는 넓은 범위를 가지고 있습니다. ② 레이저 절단 가공은 다양한 재료를 가공 할 수있을뿐만 아니라 얇은 판에서 후판까지 두께가 다른 재료를 가공 할 수 있습니다. ③ 레이저 절단은 모양이 단순하거나 복잡하더라도 다른 모양의 부품을 가공 할 수도 있습니다. 레이저와 재료 간의 상호 작용 레이저와 재료 간의 상호 작용 프로세스는 A, 무열 또는 기본 광학 단계로 나뉩니다. 이 단계에서는 흡수 열이 매우 낮아 일반 열처리에는 사용할 수 없습니다. B. 상전이 점 이하로 가열 (TC, 상전이 점 이상이지만 융점 이하로 가열 (TsD, 융점 이상이지만 기화 점 이하로 가열 (TmE, 기화 점 이상으로 가열)-플라즈마 현상.이 단계에서) ) 물질이 증발하여 플라즈마를 형성합니다.