

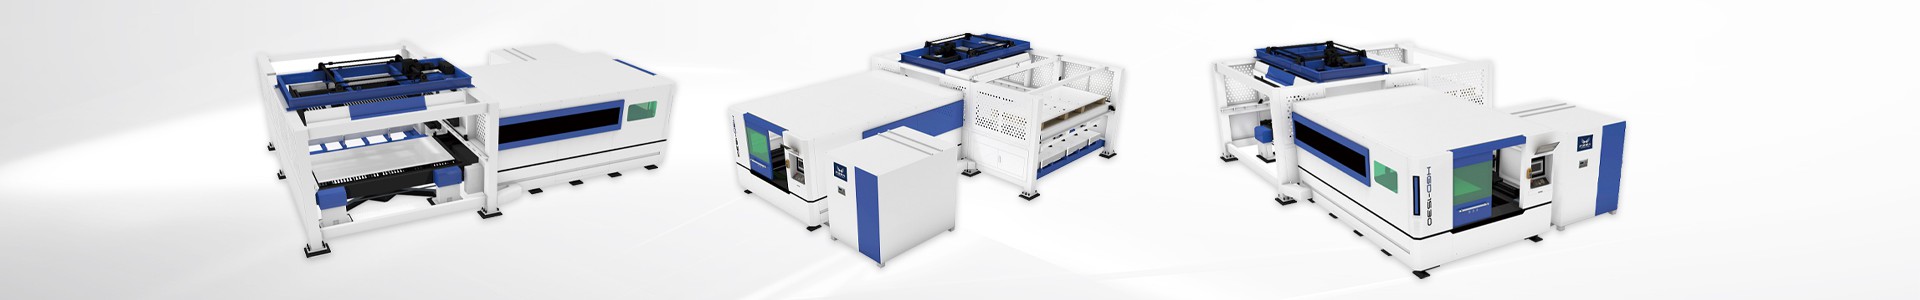
플레이트 및 튜브 통합 레이저 커팅 머신의 절단 오류 개선 방법

플레이트 및 튜브 통합 레이저 커팅 머신은 원형 튜브, 사각형 튜브, 특수 모양의 튜브 및 평면을위한 지능형 절단 장비입니다. 자동 제어 시스템을 갖추고 있으며 높은 유연성, 높은 정밀도 및 다방향 절단 효과를 얻을 수 있습니다. 현대 산업 제조의 개별화 전통적인 파이프 절단기는 더 이상 이러한 표준을 충족시킬 수 없으며,이 장비는 차세대 파이프 및 플랫 절단 장비로서 기술과 성능이 향상되었습니다.
가공 공정에 편차가있는 경우 제품이 폐기되어 손실 정도가 다를 수 있으므로이 절단 오류를 개선하는 방법은 무엇입니까?
1 공작물 기하학적 오류
여러 가지 이유로 인해 공작물의 표면이 고르지 않고 절단 과정에서 열이 발생합니다. 이때, 박판 부분의 표면은 쉽게 변형된다. 공작물의 표면이 평평하지 않기 때문에 공작물 표면의 위치와 레이저 초점이 발생합니다. 위치의 무작위 변경.
2 절삭 재료의 두께가 표준을 초과합니다.
공작물의 판이 너무 두꺼우면 절단 과정에서 장비가 더 힘들어집니다. 공작물이 잘릴 수 있도록 보장되는 조건에서 절단 정확도에 오류가 있습니다. 예를 들어 3000w를 취하면 장비는 두께가 20 미만인 플레이트를 절단 할 수 있습니다. 시트를 절단하는 것이 더 쉽기 때문에 절단 할 때 시트의 두께를 결정해야합니다.
3 프로그래밍 중에 오류가 발생합니다.
공작물을 가공하는 과정에서, 가공 궤적이 직선, 아크 등으로 끼워지기 때문에, 이러한 피팅 곡선과 실제 곡선 사이에 오차가 발생하는데, 이러한 오차는 실제 초점과 공작물 표면의 상대적 위치와 이상적인 프로그램된 위치로 이어지기 때문에 오류가 발생하였다.
사용 과정에서 공작물 표면의 초점과 해당 위치가 변경되는 데는 여러 가지 이유가 있으며, 이는 공작물 표면의 평활도와 관련이 있습니다. 절단 공정 중 열 변형으로 인해 레이저 초점과 위치가 악화됩니다. 이러한 무작위 오류는 피할 수 없으며 제어를 통해서만 오류를 줄일 수 있으므로 레이저 절단기의 작동 정확도가 향상됩니다.